无标题文档
河南宏泰窑炉耐火材料专注浇注料、耐火砖等耐火材料生产加工,种类齐全,价格实惠,实施工业炉维修。
返回首页 网站地图
二维码 手机扫一扫
来电咨询

全国咨询热线
13608687008

玻璃窑耐火材料

锡槽底砖

锡槽底砖

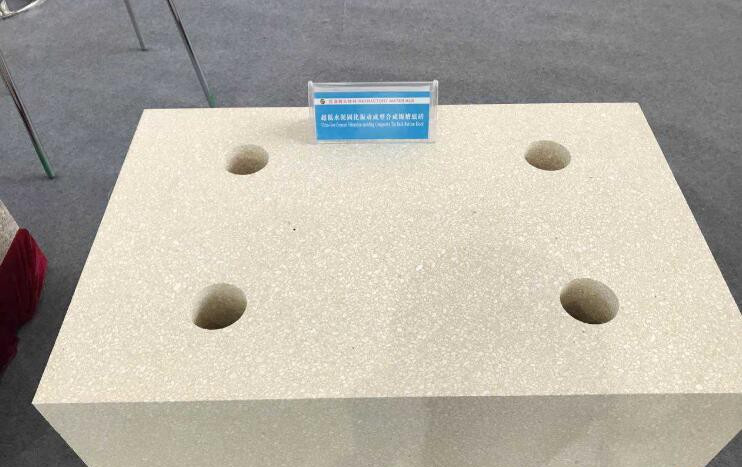
锡槽作为玻璃生产的三大热工设备之一,锡槽槽底砖的安装是一项标准高、要求严的工作。底砖的安装质量直接影响到投产后浮法玻璃的生产,关系到锡槽的使用寿命和玻璃产品的质量。由于数吨玻璃漂浮在锡液表面上,而锡的密度大于底砖,到锡槽的使用后期会出现锡液下浸,容易损坏螺柱,至使底砖上漂,所以必须严格按设计施工。 1、锡槽底砖砌筑安装工艺流程 锡槽槽底钢结构验收、放线→底砖砌筑、预排→清理检查-底砖螺柱焊接→螺栓孔石墨填装→封孔料捣打→封边料填装→底砖清理、保护→锡槽胸墙砖砌筑→顶盖砖砌筑 2、底砖铺设总体要求 (1)底砖铺设应专人负责,严格有序地进行; (2)正确的施工方法及必备的专用工具,底砖搬运需轻拿、轻放; (3)严格按程序施工,否则会出现漏放石墨垫片等现象; (4)做好每道工序的真空清扫工作以及防护; (5)锡槽投入使用前需取出槽底砖缝中所有的金属垫片,不得有漏取。 3、锡槽底砖砌筑操作要点 (1)槽底砖的运输 运输是施工的步,所有底砖六面均已加工抛光,根据施工所需,按顺序将锡槽底砖运到锡槽两侧,堆放层数以一层为准,把运到作业面四周的底砖盖上。 (2)锡槽槽底钢结构的复查 检査锡槽1#立柱至熔窑1#小炉中心线间距是否与设计图纸一致;测量槽底板的水平度及标高是否能满足设计要求;1#立柱至入口唇板的距离能否满足地砖的尺寸;锡槽纵向中心线是否吻合;地板除锈是否彻底。 (3)底砖砌筑放线 锡槽槽底钢结构复査达到要求后,进行砌筑放线。以”立柱中心线为基准,标示出各段的控制线,一般每三排砖放出一条控制线,这样能较好地控制每排底砖的误差;把地砖上表面设计标高打在锡槽侧板上,并把所有的点线作上明显标记。 (4)底砖砌筑找平 若采用人工焊接螺栓,底砖铺设时要先预排。进入槽内作业人员需换软底布鞋。底砖砌筑前用吸尘器将槽内清洗干净。砌筑地砖应从锡槽进口端开始定位,由中心线两侧开始安装。 把块定位砖用专用吊车吊到位置,把砖平稳落下,用力按住砖的四角以确认砖的稳定性,用水准仪器测量砖上平面的四角,标高在±0.5mm以内。如读数达不到要求,在砖的四角用不同厚度的钢垫片进行调整,直到达到要求为准,但底砖与锡槽底板大调整距离不大于2mm,所有底砖和边砖都照此进行。砖的纵向及横向砖缝用不同厚度的膨胀板相隔,确保砖缝的留设,每砌完三排后取出膨胀板,将底砖用干布擦干,吸尘器吸干净,砖缝用胶带密封,盖上纤维布。 设计上在宽段至收缩段要有一排预留加工砖的位置,因为纵向距离较长(几十排砖),会出现累计误差。为确保每排砖的砖缝都能达到要求,当宽段砌至收缩段尚余一排砖时,将其预留,再从收缩段开始往窄段砌筑。 砖底安装前,应先将锡槽大罩安装完毕,将大罩的提升高度稍大于作业人员为宜,侧槽板先不安装,在锡槽边沿的外侧搭一1500mm×2000mm的钢平台。底砖平台吊装到槽内,采用人工吊装,把所需砌筑的每一块砖通过平台,再把砖放到相应槽底位置。 (5)底砖砌筑结束后对槽内彻底清扫,进行螺柱焊接 为确保每个螺柱焊接的牢固,在施焊之前要进行螺柱焊接试验,检査每根螺柱的材质是否符合设计要求、磁环的直径与螺柱是否匹配、螺柱的锥体及锥尖下小孔角度与深度是否符合要求。每个砖孔内的槽底板要进行清扫,如槽底砖孔内潮湿,要用吹热风机将其吹干,并清洁,后进行螺柱焊接。 在固定螺栓孔内放入专用套管(以φ430mm×300mm的钢管为宜),然后用平头钻与套管内壁相依,在钢板上钻出固定螺栓位置的印记,将底砖移开后即可焊接固定螺栓。用电弧焊机人工焊接螺栓,焊接后要做好保温,冷却至常温为止。随后用力矩测定器对焊完后的每个螺栓逐个进行抗拉强度检测,要求测试的力矩达到28N·m,再用0.5kg手锤敲击螺栓根部,进行复检并清掉焊渣。检验工人应由专人负责,螺栓与钢壳焊接处不允许有裂纹、气孔、缩径。不合格者必须拔掉,并将原焊接处底板打磨平后用合格螺栓重焊。 (6)焊好固定螺栓后即可吊装槽底砖,底砖就位后封填螺栓孔。先计算出所需石墨粉的量(保证填充密度>1.3g/cm3)装入小袋。待确认砖体放好并用吸尘器把螺栓孔及锥形孔清扫干净,用石墨填充螺栓与砖孔的间隙,人工用专用套管捣实;石墨粉捣打好并经专人检查合格后,安放石墨垫圈、钢垫圈,拧螺母,螺母的拧紧程度以手拧紧为宜。石墨粉填充完毕,对螺栓的安装情况仔细检查并进行真空清扫。为保护底砖,防止杂物掉入砖缝,胀缝要用胶带纸密封,并在底砖上铺塑料布、盖纤维板。 (7)封孔料的捣打 ①封孔料的混合搅拌封孔料应按说明适量加水搅拌均匀后使用,可人工搅拌,也可用搅拌机搅拌,但搅拌后应用3.35mm筛筛分,以去除料团。 ②封孔料的捣打应在底砖已铺完5排以后进行(防止振动引起周边的砖发生位移),捣打前用木楔将边墙砖和槽帮(侧板)间的空隙固定,用吸尘器将砖孔清理干净,用湿布或毛刷对螺栓孔进行湿润,再将防护及加料斗放在倒锥孔的上方开始加料捣固。封孔料次加入量应盖过槽底螺栓(高约60mm),封孔料边捣固边加入以防分层,直到将孔填满并高出砖面10mm为止,后一次加料高度不小于20mm。 ③用抹子将高出砖表面的料堆刮平,随后将茬口压平拼光,并用120mm×120mm×20mm胶皮(或塑料片)盖住,做好养护。捣固好的封孔料用手指摩擦不起砂为合格。 ④为保证捣打质量,捣打操作必须连续不断地进行,直到全部完成,严禁分层加料,逐层捣打。 ⑤捣打料每混合2次1h内必须用完,否则重新配制。 (8))封边料的填装 ①封边料的混合搅拌方法同封孔料的混合搅拌,按说明加水。混合好的料必须在1h内用完。 ②锡槽底砖全部安装合格后,去掉四周的木楔,将边墙砖与侧板间空隙清理干净,用塑料布将周边的底砖砖面覆盖严实后方可开始捣打。 ③将专制的料斗放至槽底砖和边壁砖之间的缝隙处,边倒入搅拌好的封边料,边用扁钢或专用工具捣固。 ④封边料填充必须密实,严禁分段施工及封边料堵塞胀缝。 (9)锡槽胸墙砖和顶盖砖砌筑砌筑胸墙砖时,应注意各观测孔的位置,上部胸墙砖与顶盖砖同步进行。 顶盖砖的砌筑应从入口段按序向后进行,砌完一排后在进行下一排的砌筑。应注意各加热孔的位置不得留错。两顶盖砖之间下表面高差不得大于2mm,整个顶盖砖下表面高差不得大于6mm,要确保顶盖砖与两侧胸墙砖之间的间隙。
  • 产品详情


1-21042G04233.jpg

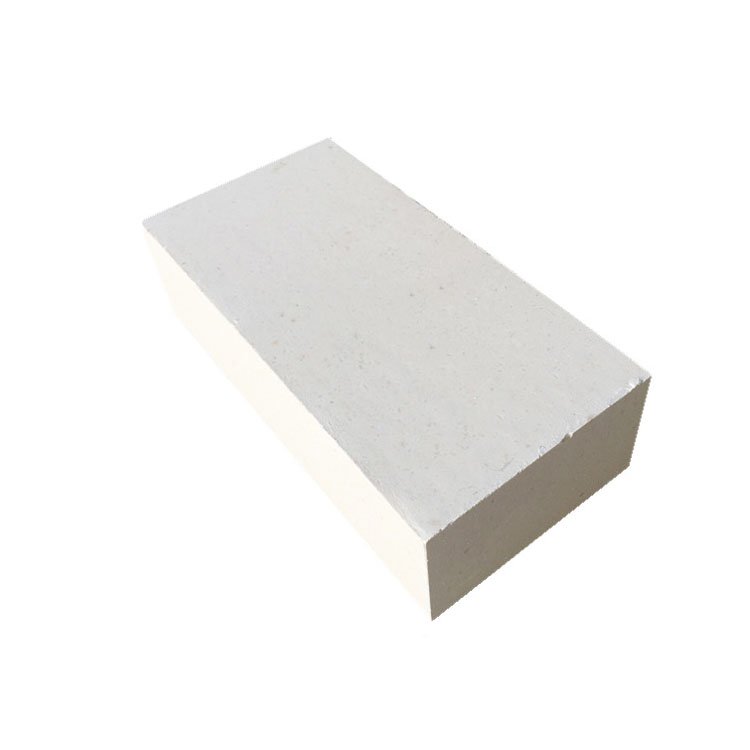
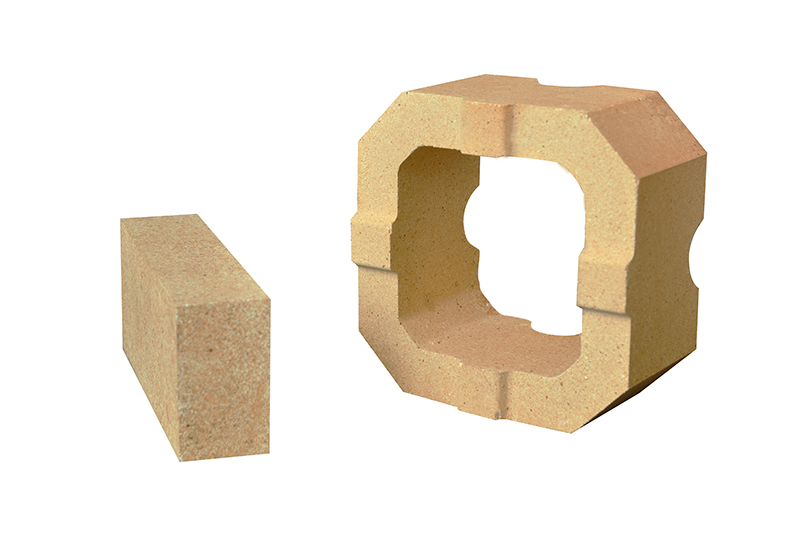
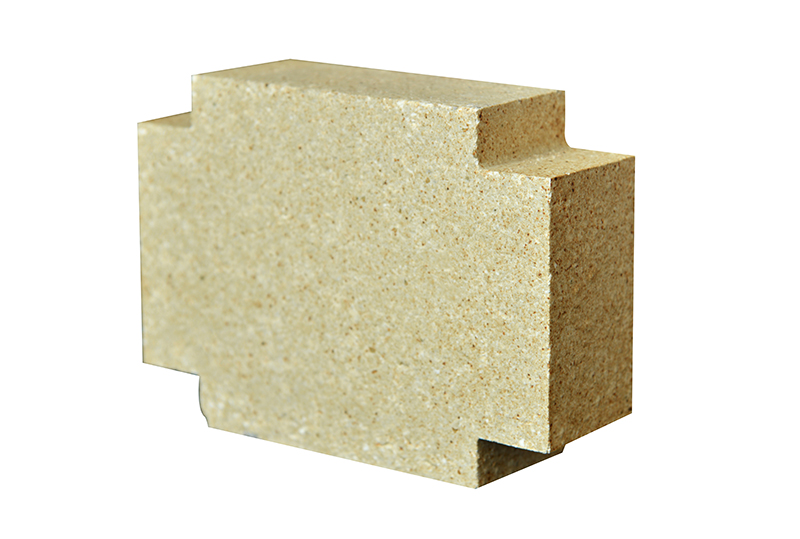
锡槽作为玻璃生产的三大热工设备之一,锡槽槽底砖的安装是一项标准高、要求严的工作。底砖的安装质量直接影响到投产后浮法玻璃的生产,关系到锡槽的使用寿命和玻璃产品的质量。由于数吨玻璃漂浮在锡液表面上,而锡的密度大于底砖,到锡槽的使用后期会出现锡液下浸,容易损坏螺柱,至使底砖上漂,所以必须严格按设计施工。

    1、锡槽底砖砌筑安装工艺流程
    锡槽槽底钢结构验收、放线→底砖砌筑、预排→清理检查-底砖螺柱焊接→螺栓孔石墨填装→封孔料捣打→封边料填装→底砖清理、保护→锡槽胸墙砖砌筑→顶盖砖砌筑
    2、底砖铺设总体要求
    (1)底砖铺设应专人负责,严格有序地进行;
    (2)正确的施工方法及必备的专用工具,底砖搬运需轻拿、轻放;
    (3)严格按程序施工,否则会出现漏放石墨垫片等现象;
    (4)做好每道工序的真空清扫工作以及防护;
    (5)锡槽投入使用前需取出槽底砖缝中所有的金属垫片,不得有漏取。
    3、锡槽底砖砌筑操作要点
    (1)槽底砖的运输
    运输是施工的步,所有底砖六面均已加工抛光,根据施工所需,按顺序将锡槽底砖运到锡槽两侧,堆放层数以一层为准,把运到作业面四周的底砖盖上。
    (2)锡槽槽底钢结构的复查
    检査锡槽1#立柱至熔窑1#小炉中心线间距是否与设计图纸一致;测量槽底板的水平度及标高是否能满足设计要求;1#立柱至入口唇板的距离能否满足地砖的尺寸;锡槽纵向中心线是否吻合;地板除锈是否彻底。
    (3)底砖砌筑放线
    锡槽槽底钢结构复査达到要求后,进行砌筑放线。以”立柱中心线为基准,标示出各段的控制线,一般每三排砖放出一条控制线,这样能较好地控制每排底砖的误差;把地砖上表面设计标高打在锡槽侧板上,并把所有的点线作上明显标记。
    (4)底砖砌筑找平
    若采用人工焊接螺栓,底砖铺设时要先预排。进入槽内作业人员需换软底布鞋。底砖砌筑前用吸尘器将槽内清洗干净。砌筑地砖应从锡槽进口端开始定位,由中心线两侧开始安装。
    把块定位砖用专用吊车吊到位置,把砖平稳落下,用力按住砖的四角以确认砖的稳定性,用水准仪器测量砖上平面的四角,标高在±0.5mm以内。如读数达不到要求,在砖的四角用不同厚度的钢垫片进行调整,直到达到要求为准,但底砖与锡槽底板大调整距离不大于2mm,所有底砖和边砖都照此进行。砖的纵向及横向砖缝用不同厚度的膨胀板相隔,确保砖缝的留设,每砌完三排后取出膨胀板,将底砖用干布擦干,吸尘器吸干净,砖缝用胶带密封,盖上纤维布。
    设计上在宽段至收缩段要有一排预留加工砖的位置,因为纵向距离较长(几十排砖),会出现累计误差。为确保每排砖的砖缝都能达到要求,当宽段砌至收缩段尚余一排砖时,将其预留,再从收缩段开始往窄段砌筑。
    砖底安装前,应先将锡槽大罩安装完毕,将大罩的提升高度稍大于作业人员为宜,侧槽板先不安装,在锡槽边沿的外侧搭一1500mm×2000mm的钢平台。底砖平台吊装到槽内,采用人工吊装,把所需砌筑的每一块砖通过平台,再把砖放到相应槽底位置。
    (5)底砖砌筑结束后对槽内彻底清扫,进行螺柱焊接
    为确保每个螺柱焊接的牢固,在施焊之前要进行螺柱焊接试验,检査每根螺柱的材质是否符合设计要求、磁环的直径与螺柱是否匹配、螺柱的锥体及锥尖下小孔角度与深度是否符合要求。每个砖孔内的槽底板要进行清扫,如槽底砖孔内潮湿,要用吹热风机将其吹干,并清洁,后进行螺柱焊接。
    在固定螺栓孔内放入专用套管(以φ430mm×300mm的钢管为宜),然后用平头钻与套管内壁相依,在钢板上钻出固定螺栓位置的印记,将底砖移开后即可焊接固定螺栓。用电弧焊机人工焊接螺栓,焊接后要做好保温,冷却至常温为止。随后用力矩测定器对焊完后的每个螺栓逐个进行抗拉强度检测,要求测试的力矩达到28N·m,再用0.5kg手锤敲击螺栓根部,进行复检并清掉焊渣。检验工人应由专人负责,螺栓与钢壳焊接处不允许有裂纹、气孔、缩径。不合格者必须拔掉,并将原焊接处底板打磨平后用合格螺栓重焊。
    (6)焊好固定螺栓后即可吊装槽底砖,底砖就位后封填螺栓孔。先计算出所需石墨粉的量(保证填充密度>1.3g/cm3)装入小袋。待确认砖体放好并用吸尘器把螺栓孔及锥形孔清扫干净,用石墨填充螺栓与砖孔的间隙,人工用专用套管捣实;石墨粉捣打好并经专人检查合格后,安放石墨垫圈、钢垫圈,拧螺母,螺母的拧紧程度以手拧紧为宜。石墨粉填充完毕,对螺栓的安装情况仔细检查并进行真空清扫。为保护底砖,防止杂物掉入砖缝,胀缝要用胶带纸密封,并在底砖上铺塑料布、盖纤维板。
    (7)封孔料的捣打
    ①封孔料的混合搅拌封孔料应按说明适量加水搅拌均匀后使用,可人工搅拌,也可用搅拌机搅拌,但搅拌后应用3.35mm筛筛分,以去除料团。
    ②封孔料的捣打应在底砖已铺完5排以后进行(防止振动引起周边的砖发生位移),捣打前用木楔将边墙砖和槽帮(侧板)间的空隙固定,用吸尘器将砖孔清理干净,用湿布或毛刷对螺栓孔进行湿润,再将防护及加料斗放在倒锥孔的上方开始加料捣固。封孔料次加入量应盖过槽底螺栓(高约60mm),封孔料边捣固边加入以防分层,直到将孔填满并高出砖面10mm为止,后一次加料高度不小于20mm。
    ③用抹子将高出砖表面的料堆刮平,随后将茬口压平拼光,并用120mm×120mm×20mm胶皮(或塑料片)盖住,做好养护。捣固好的封孔料用手指摩擦不起砂为合格。
    ④为保证捣打质量,捣打操作必须连续不断地进行,直到全部完成,严禁分层加料,逐层捣打。
    ⑤捣打料每混合2次1h内必须用完,否则重新配制。
    (8))封边料的填装
    ①封边料的混合搅拌方法同封孔料的混合搅拌,按说明加水。混合好的料必须在1h内用完。
    ②锡槽底砖全部安装合格后,去掉四周的木楔,将边墙砖与侧板间空隙清理干净,用塑料布将周边的底砖砖面覆盖严实后方可开始捣打。
    ③将专制的料斗放至槽底砖和边壁砖之间的缝隙处,边倒入搅拌好的封边料,边用扁钢或专用工具捣固。
    ④封边料填充必须密实,严禁分段施工及封边料堵塞胀缝。
    (9)锡槽胸墙砖和顶盖砖砌筑砌筑胸墙砖时,应注意各观测孔的位置,上部胸墙砖与顶盖砖同步进行。
    顶盖砖的砌筑应从入口段按序向后进行,砌完一排后在进行下一排的砌筑。应注意各加热孔的位置不得留错。两顶盖砖之间下表面高差不得大于2mm,整个顶盖砖下表面高差不得大于6mm,要确保顶盖砖与两侧胸墙砖之间的间隙。
TAG标签: 锡槽底砖

相关产品

热门资讯


19

2018-06

国内外耐火砖解析
摘要:近年来,国内耐火砖生产工艺发展迅速,高性能耐火材料使用寿命不断延长,不断推动耐火砖国产化的进程。焚烧炉内原有耐火砖采用日本进口炉砖,自2012年7月使用至今约3.5年。对炉内体测厚后,发现炉内耐火砖腐蚀明显,最薄处已减少···

27

2014-04

石灰回转窑的结构
/* Style Definitions */ table.MsoNormalTable{mso-style-name:普通表格;mso-tstyle-rowband-size:0;mso-tstyle-colband-size:0;mso-style-noshow:yes;mso-style-parent:"";mso-padding-alt:0cm 5.4pt 0cm 5.4pt;mso-para-margin:0cm···

29

2015-12

耐高温喷涂料
特殊粒度组成的浇注料加入增塑剂后,即配制成耐高温喷涂料,适用于喷涂。喷涂是利用特殊设备和空气将不定形耐火材料输送到耐火炉窑内,制成窑炉衬里。具体地说,喷涂施工中,压缩空气由空压机经高压胶管将喷涂料输送入喷涂机,施工用水···

21

2022-11

钢包绝热层、永久层和工作层分别使用哪些耐火材料
在国内大型转炉钢包、UHP电炉钢包和其他普通功率、高功率电炉钢包都要采用炉外精炼装置以提高钢水质量,这样对包衬的使用环境提出了更高的要求,普通的浇注料就无法满足工艺要求,所以一般采用砖砌的方式来完成。1、绝热层在国内一般采···

13

2015-12

电熔锆刚玉砖裂纹形成原因
    电熔锆刚玉砖的特点是结晶的温度范围窄和导热性小,因此,它的硬化过程实际上是连续的。    大型电熔砖的熔体在这种连续硬化的条件下,由于沿其断面的温度场的不均匀,会产生内、外裂纹。在熔体硬化期间,裂纹先从电熔砖内部产生,最···

10

2018-07

不破坏砖体检测回转窑内衬耐火砖
耐火材料在水泥熟料生产中起到了至关重要的作用,而耐火砖则是重中之重,它不仅起到了保温隔热作用,使窑内物料更均匀地吸收热量,也保护了窑简体,使之避免与高温物料直接接触。但由于长期处于高温、冲蚀的环境,同时作为一种消耗材料···

19

2022-07

耐火可塑料在轧钢加热炉上的应用
步进梁式加热炉炉衬是承受热负荷的主要结构部分,它的施工质量对加热炉达到设计热工指标起着关键性作用。随着新型耐火材料的应用及炉型设计的复杂化,施工难度越来越大,对炉衬施工质量控制提出了更大的挑战。目前,国内很多大型步进梁···

29

2015-06

浇铸用粘土耐火砖
本标准适用于钢水浇铸用的粘土质耐火砖,包括:漏斗砖、铸管砖、中心砖、三通流钢砖、二通流钢砖、流钢砖、流钢尾砖、流钢弯砖和钢锭模模底砖。1  分类、形状及尺寸1.1  砖按理化指标分为JZN-40、JZN-36、JZN-28三种牌号。1.2  砖的···

20

2015-11

镁铝耐火球
 /* Style Definitions */ table.MsoNormalTable{mso-style-name:普通表格;mso-tstyle-rowband-size:0;mso-tstyle-colband-size:0;mso-style-noshow:yes;mso-style-parent:"";mso-padding-alt:0cm 5.4pt 0cm 5.4pt;mso-para-margin:0c···

01

2015-12

碳化硅砖在氯化气氛中为什么会遭
    碳化硅是一种优质耐火材料。它的优点很多,例如,耐火度高,导热性大,热膨胀系数小,硬度为9.5—9.75(莫氏硬度标)等等。但它在氧化气氛中会遭受破坏。这是因为当有氧存在的时候,碳化硅在1000℃左右就会开始分解,在1700℃左右时···
全国咨询热线

13608687008

郑州新密市超化镇工业园区

Copyright © 2022 河南宏泰窑炉耐火材料有限公司 版权所有
备案号:豫ICP备16041729号
公司营业执照资质  
微信
电话

13608687008

邮箱

396958067@qq.com